Лінії розрізу
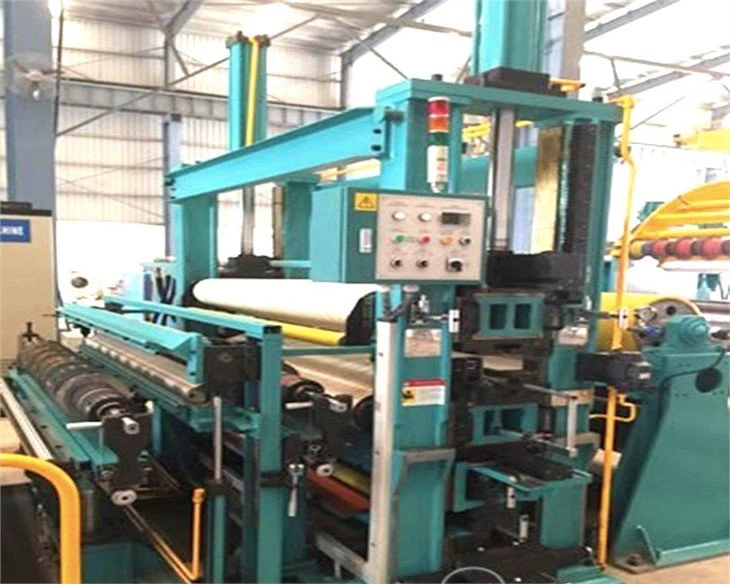
Лінія різання, що включає три основні функції-високо{1}}подачу, інтелектуальне керування та ефективне різання-стала незамінною в обробці листового металу. Його цінність полягає не лише в підвищенні ефективності виробництва та використання матеріалів, але й у забезпеченні стандартизованої продукції для подальших процесів, таких як штампування, зварювання та складання. Завдяки прогресу Industry 4.0 майбутні лінії різання будуть інтегрувати візуальний контроль штучного інтелекту та оптимізацію цифрових подвійників, що спрямовуватиме металообробну промисловість до інтелектуального та гнучкого виробництва.



Переваги продукту
Суворий контроль толерантності: Завдяки використанню точних дискових різців і технології ЧПК, допуск на ширину різання досягає ±0,05 мм, що відповідає вимогам високо-розміру матеріалу в автомобільній, електронній та інших галузях промисловості.
Відмінна якість краю: процес зрізання створює гладкі краї смуги без задирок, що зменшує втрати матеріалу під час подальшої обробки.
Висока-швидкісна робота: Швидкість різання досягає 30–300 м/хв (адаптація до товщини матеріалу), що значно підвищує ефективність виробництва та потужність.
Безперервна робота: повністю автоматизована обробка від розмотування до змотування забезпечує безперебійне виробництво, що ідеально підходить для великих-замовлень.
Інтелектуальне управління: оснащена системами PLC або CNC, лінія забезпечує автоматичне налаштування інструменту, контроль натягу, корекцію відхилення та онлайн-виявлення-, що значно зменшує ручне втручання.
Зміна специфікацій-одним дотиком: повністю автоматизовані системи підтримують швидке перемикання виробничих специфікацій, мінімізуючи час простою.
Відновлення країв:Відходи обрізки відновлюються за допомогою машин для намотування обрізків, мінімізуючи відходи сировини.
Гнучка розрізка:Плани розрізання оптимізовано на основі попиту для максимального використання ширини рулону.
Різноманітність матеріалів:може обробляти метали, такі як сталь, алюміній, мідь, нержавіюча сталь тощо, з діапазоном товщини 0,05-6 мм і шириною покриття 300-2500 мм.
Сумісність процесу:підтримує різання спеціальних котушок, таких як покриття та ламінування, не впливаючи на властивості матеріалу.
Баланс напруги:Система контролю натягу-з замкнутим циклом гарантує, що матеріал не прогинається та не розтягується під час процесу різання.
Попередження про несправність:Оснащений датчиками для моніторингу стану обладнання в режимі реального часу, щоб уникнути несподіваного відключення або пошкодження матеріалу.
Конструкція з низьким енергоспоживанням:для зниження експлуатаційних витрат використовуються високо-ефективні двигуни та-енергозберігаючі системи трансмісії.
Зменшити відходи:високо{0}}точне різання та переробка кромкових матеріалів зменшують викиди металевого пилу та відходів.
Багато-специфікаційне виробництво:одне розрізання може виробляти смуги різної ширини для задоволення індивідуальних потреб.
Швидке повернення інвестицій:Витрати на обладнання можна швидко окупити за рахунок підвищення ефективності, зменшення відходів і витрат на робочу силу.
Поширені типи
Класифікація за ступенем автоматизації
- Лінія ручного різання
особливості:
Покладаючись на ручне керування, основні функції, такі як регулювання відстані між інструментами, контроль натягу та корекція відхилення, повинні виконуватися вручну, з простою структурою та низькими інвестиційними витратами.
Сценарії застосування:
Замовлення з малими партіями та декількома специфікаціями або сценарії обробки з низькими вимогами до точності (наприклад, розрізання звичайних сталевих пластин для будівництва).
Переваги:
Низька ціна, просте обслуговування, підходить для-початківців або мало{1}}бюджетних потреб.
Недоліки:
Низька ефективність (швидкість зазвичай менше 50 метрів/хвилину), низька точність різання (допуск більше ±0,5 мм) і залежність від кваліфікованих працівників.
- Напівавтоматична лінія розрізання-
особливості:
Часткова автоматизація, як-от автоматична корекція відхилення та система натягу,-керована ПЛК, але ручне втручання все ще потрібне для зміни інструменту та налаштування параметрів.
Сценарії застосування:
Середньо{0}}масштабне виробництво, сценарії, які враховують як вартість, так і ефективність (наприклад, різання металевих матеріалів корпусу для побутової техніки).
Переваги:
Висока економічна-ефективність, сильна адаптивність, точність різання до ±0,2 мм і збільшення швидкості до 80-120 метрів/хв.
Недоліки:
Тривалий час простою при зміні специфікацій і обмежені функції автоматизації.
- Повністю автоматична лінія різання
особливості:
Інтегрована інтелектуальна система керування (наприклад, числове програмне керування з ЧПК), автоматична зміна інструменту, онлайн-виявлення, віддалений моніторинг та інші функції, що підтримують-перемикання виробничих параметрів одним клацанням миші.
Сценарії застосування:
Широкомасштабне-безперервне виробництво, висока-висока точність (наприклад, розрізання мідної фольги для нової енергетичної батареї).
Переваги:
Висока точність різання (±0,05 мм), висока швидкість (більше 200 метрів/хвилину), менша залежність від ручної праці, підходить для 24-годинного безлюдного виробництва.
Недоліки:
Великі інвестиції в обладнання, складне обслуговування та високі технічні вимоги до операторів.
Класифікація за конструкцією
- Лінія різання з-одною головкою (одна станція)
особливості:
Оснащений лише одним комплектом розмотувача та перемотувача. Після розрізання всі вузькі стрічки намотуються на ту саму станцію, і машину потрібно зупинити для заміни котушки.
Сценарії застосування:
Обробка матеріалів вузької ширини або невеликої кількості нарізних смуг (наприклад, нарізка підкладок алюмінієвого профілю для дверей та вікон).
Переваги:
Компактна структура, невелика площа та низька вартість.
Недоліки:
Низька ефективність, часта зміна котушок впливають на виробничу потужність.
- Лінія різання з подвійною-головкою (подвійна станція)
особливості:
Завдяки подвійним розмотувачам і подвійним намотувачам можна забезпечити безперервне виробництво: коли обробляється один набір котушок, інший набір попередньо -встановлюється та перебуває в режимі очікування, безперебійне перемикання.
Сценарії застосування:
Великі партії замовлень (наприклад, безперервне різання автомобільних сталевих пластин) для скорочення часу простою.
Переваги:
Ефективність виробництва збільшена більш ніж на 30%, придатна для високо-безперервної роботи.
Недоліки:
Складне обладнання, високі початкові інвестиції та споживання енергії.
Класифікація за товщиною матеріалу обробки
- Лінія різання тонких пластин
особливості:
Розроблений для тонких металевих рулонів товщиною 0,05-2,0 мм (таких як мідна фольга, алюмінієва фольга, оцинкований лист тощо), різак використовує легкий високоточний дисковий різак.
Сценарії застосування:
Розрізання ультра-тонких смужок, таких як електронні компоненти (наприклад, гнучкі підкладки друкованих плат) і матеріали для упаковки харчових продуктів.
Переваги:
Розрізання без задирок, уникнення подряпин на поверхні матеріалу та підтримка мікрон{0}}контролю точності.
Недоліки:
Надзвичайно високі вимоги до стійкості натягу та налагодження складного обладнання.
- Лінія різання пластин середньої та товстої форми
особливості:
Застосовується до пластин середньої та товщини товщиною 2,0-6,0 мм (таких як пластини з нержавіючої сталі та морські сталеві пластини). Фреза повинна бути виготовлена з високотвердого і зносостійкого матеріалу (наприклад, вольфрамової сталі).
Сценарії застосування:
Різання пластин для деталей конструкцій машинобудування та суднобудування.
Переваги:
Значна сила зсуву, може працювати з -високоміцними матеріалами та має високу ефективність різання.
Недоліки:
Високе енергоспоживання і великий розмір обладнання.
Класифікація за функціональним розширенням
- Універсальна лінія розкрою
особливості:
Стандартна конфігурація виконує лише основні функції, такі як різання та намотування, без додаткових технологічних модулів.
Сценарії застосування:
Звичайна обробка металевої смуги (наприклад, різання звичайної рулонної сталі).
Переваги:
Широкий діапазон застосування, низька вартість обслуговування.
Недоліки:
Неможливо задовольнити спеціальні вимоги процесу (наприклад, обробка поверхні).
- Багатофункціональна лінія різання композитів
особливості:
Інтегровані модулі, такі як покриття, ламінування, штампування та онлайн-виявлення для досягнення інтеграції різання та подальшої-обробки.
Сценарії застосування:
Індивідуальне виробництво-продуктів із високою доданою вартістю (таких як ламіновані алюмінієві пластини та перфоровані радіатори).
Переваги:
Зменшити потік процесу, підвищити продуктивність і бути придатним для високо{0}}точної обробки композитів.
Недоліки:
Дороге обладнання та високий технічний поріг.
Лінія різання спеціального типу
- Високо{0}}швидкісна лінія для точного різання
особливості:
Розроблений для над-або високо{1}}точних матеріалів (таких як мідна фольга літієвої батареї), він застосовує передові технології, такі як опора повітряного підшипника та лазерне вимірювання, а швидкість може досягати понад 300 метрів/хвилину.
Сценарії застосування:
Нова енергетика, точна електроніка.
Переваги:
Висока точність (±0,02 мм) і ефективність, що зменшує втрати матеріалу.
Недоліки:
Потрібна постійна температура та вологість середовища, а вартість експлуатації та обслуговування надзвичайно висока.
- Потужна-лінія різання
особливості:
Призначений для над-товстих (6-20 мм) або над- (понад 2500 мм) пластин, оснащений гідравлічною сервосистемою та двигуном високої потужності.
Сценарії застосування:
Розрізання-сталевих пластин особливої товщини для ядерного енергетичного обладнання та важкої техніки.
Переваги:
Сильна здатність до зсуву та висока стабільність.
Недоліки:
Обладнання величезне, споживання енергії та проблеми з шумом помітні.
матеріал
Характеристики матеріалу: вуглецева сталь (така як SPCC, Q235) має помірну твердість і хорошу пластичність; легована сталь (така як оцинкований лист і кремнієва листова сталь, крім нержавіючої сталі) має вищу міцність і стійкість до корозії.
Характеристики матеріалу: в основному такі марки, як 304, 316 і 430, з високою твердістю та сильною стійкістю до корозії, але очевидною тенденцією до зміцнення.
Характеристики матеріалу: Чистий алюміній (1 серія) має відмінну пластичність, але низьку міцність; алюмінієві сплави (серія 3, серія 5, серія 6) підвищують твердість шляхом додавання елементів, зберігаючи легкість
Характеристики матеріалу: Чиста мідь (Т2) має відмінну провідність; латунь (H62) і бронза (QSn6.5-0.1) мають високу твердість і стійкі- до зносу та корозії.
(1) Нікель і нікелеві сплави
Особливості та застосування:
Стійкість до високих температур і корозії, використовується для електродів акумуляторів (наприклад, нікелевих-водневих акумуляторів) і високо{1}}температурних аерокосмічних компонентів. Необхідно запобігати крихкому розтріскуванню матеріалу під час різання.
(2) Титан і титанові сплави
Особливості та застосування:
Висока міцність і низька щільність, використовується для медичних імплантатів і хімічних реакторів. Під час обробки потрібна низька швидкість зсуву, щоб зменшити знос інструменту.
(3) Цинк і цинкові сплави
Особливості та застосування:
Хороша стійкість до корозії, uВикористовується для підкладок із оцинкованої сталевої стрічки та цинкових пластин акумулятора. Контроль температури під час різання запобігає окисленню цинкового шару.
застосування

Автомобілебудування
Лінія різання розрізає широкі сталеві пластини (такі як оцинковані пластини та пластини з алюмінієвого сплаву) на смуги різної ширини для штампування таких деталей, як двері, дахи та шасі. Точність різання (±0,1 мм) забезпечує відповідність ступеня штампування та зменшує кількість браку.
Промисловість побутової техніки
Після того, як пластини з нержавіючої сталі або кольорового -покриття нарізають на смужки, їх використовують для згинання та формування панелей холодильника та пральної машини. Край, вільний від задирок, скорочує подальший процес шліфування.
Будівництво та оздоблення
Розрізання алюмінієвих-пластикових композитних панелей і-оцинкованих-сталевих панелей (ширина 100-600 мм) для укладання зовнішніх стін і дахів будівель. Ефективність різання безпосередньо впливає на хід проекту.
Електроніка та електрика
Розрізання покритих міддю ламінатів (таких як FR-4) до заданої ширини для виробництва друкованих плат з точністю ±0,05 мм, щоб уникнути відхилення лінії.
Пакувальна промисловість
Металеві контейнери:
Для розрізання жерсті та алюмінієвих пластин (товщиною 0,15-0,3 мм) як основного матеріалу банок і харчових банок потрібні гладкі ріжучі краї без задирок, щоб запобігти розтріскуванню під час формування банки.
Кришка пляшки та ущільнювальні матеріали:
Алюмінієва фольга використовується для фармацевтичної упаковки та підкладки кришки пляшок для напоїв після розрізання, і необхідно підтримувати чистоту матеріалу та антибактеріальні властивості.
Нове енергетичне поле
Для розрізання каркасів із алюмінієвого сплаву (для каркасів сонячних панелей) і лудженої мідної смуги (для зварювання акумуляторних батарей) потрібне ефективне й безперервне виробництво, щоб задовольнити потреби великомасштабного -встановлення.
Аерокосмічна та військова промисловість
Розрізання пластин з титанового та алюмінієвого сплаву (товщиною 0,5-3 мм) для обшивки літаків і ракетних снарядів вимагає надзвичайно високої стабільності та точності обладнання для різання.
Техніка та предмети повсякденного вжитку
Замки та аксесуари для ванної кімнати:
Прорізні латунні смуги та смужки з нержавіючої сталі використовуються для штампування невеликих виробів, таких як дверні замки та сердечники клапанів кранів.
Виробництво кухонного посуду:
Після розрізання пластин з нержавіючої сталі 304 з них штампують заготовки для каструль і ножів.
компоненти
Функція: Завантаження та розмотування металевих котушок, фіксація серцевини котушки шляхом гідравлічного або механічного розширення та стиснення котушки та оснащення притискним роликом, щоб запобігти розмотуванню матеріалу. Деякі моделі підтримують подвійне-перемикання станцій для забезпечення безперервної подачі.
Функція: Використовуйте кілька наборів випрямляючих роликів, щоб виправити вигин котушки, усунути внутрішнє напруження матеріалу, переконатися, що поверхня рівна перед розрізанням, і зменшити наступні помилки зсуву.
Функція: потягніть матеріал в головну машину для розрізання з рівномірною швидкістю, зазвичай приводиться в рух серводвигуном, за допомогою притискних роликів або механізмів стрічки для підтримки стабільної швидкості подачі та початкового натягу.
Основні компоненти:
Набір дискових різців: кілька пар дискових різців із твердого сплаву або -швидкорізальної сталі встановлено на верхньому та нижньому валах різців, і різання різної ширини досягається шляхом регулювання відстані між різцями.
Система приводу валу фрези: приводиться в рух коробкою передач або незалежним двигуном для забезпечення синхронного обертання фрези.
Механізм регулювання фрези: Ручне/автоматичне регулювання положення фрези з точністю до ±0,05 мм.
Функція: незалежний моторний привід, переробляє крайові відходи (крайовий дріт), що утворюються в результаті різання, покращує використання матеріалу та запобігає заплутуванню відходів, що впливає на основну виробничу лінію.
Склад:
Ролик визначення натягу:-моніторинг змін натягу матеріалу в реальному часі.
Модуль керування з-замкнутим циклом: ПЛК використовується для регулювання крутного моменту або швидкості розмотувачів і моталок, щоб підтримувати постійну напругу під час різання та запобігати деформації або поломці матеріалу.
Функція: Використовуйте фотоелектричні або ультразвукові датчики для визначення положення кромки матеріалу та регулюйте положення направляючого ролика по горизонталі за допомогою гідравлічних/електричних приводів, щоб забезпечити рух матеріалу вздовж центральної лінії та уникнути відхилення різання.
Функція: перемотування щілинної вузької стрічки на незалежні котушки. Ядро включає:
Перемотувальний вал: гідравлічний натяг або механічна фіксуюча структура для фіксації сердечника котушки.
Притискне плече: контролюйте прилягання матеріалу на початковому етапі намотування.
Контроль конусності натягу: автоматично зменшуйте натяг у міру збільшення діаметра котушки, щоб запобігти деформації матеріалу внутрішнього шару під дією тиску.
FAQ
Q: Які матеріали можна обробляти лінією різання? Який діапазон товщини та ширини?
A: Лінія розрізання підходить для металевих рулонів, таких як сталь, нержавіюча сталь, алюміній, мідь, цинк тощо. Типовий діапазон обробки: Товщина: від 0,03 мм (над-мідна фольга) до 20 мм (над-сталева пластина); Ширина: від 100 мм до 2500 мм (деяке важке обладнання може досягати 4000 мм). Конкретні потреби підтверджуються відповідно до моделі обладнання. Спеціальні матеріали (наприклад, титановий сплав) вимагають спеціального інструменту та конфігурації натягу.
З: Яка точність різання? Як забезпечити послідовність?
A: Стандарт точності: ±0,1 мм для звичайних моделей, ±0,02 мм для моделей високої -точності (таких як розрізання нових енергетичних полюсів). Запобіжні заходи: замкнута-система контролю натягу; -пристрій корекції відхилення в реальному часі (EPC); Технологія автоматичного блокування інструменту та компенсації зазору; Регулярно калібруйте датчик і рівень направляючого ролика.
З: Скільки часу потрібно для переходу на інші специфікації? Як скоротити простої?
A: Традиційна машина: ручна зміна інструменту займає 30-60 хвилин; Інтелектуальна машина: повністю автоматична система регулювання інструменту може скоротити час зміни інструменту до менш ніж 5 хвилин. Рекомендації щодо оптимізації: використовуйте попередньо-інстальований модуль інструментів; Оснащено подвійною-станцією для розмотування/мотування; Використовуйте функцію запам’ятовування цифрових параметрів, налаштування історії викликів одним клацанням миші.
З: Яку роботу необхідно виконувати для щоденного обслуговування обладнання?
A: Базове технічне обслуговування включає: Щоденне: Очистіть різак і направляючий ролик; перевірити рівень масла в системі змащення; Очистіть пристрій для збору відходів. Щотижня: Перевірте натяг ланцюга передачі; Перевірте функцію аварійної зупинки та запобіжної решітки. Щомісяця: калібруйте датчик натягу; Перевірити герметичність гідросистеми; Змастіть підшипники та шестерні. Щорічно: повністю замініть гідравлічне масло та фільтруючий елемент; Перевірте ефективність ізоляції двигуна.
З: Що може бути причиною задирок або нерівних країв під час різання?
A: Загальні причини та рішення: пасивація інструменту: замініть або заточіть інструмент, перевірте знос покриття; Невідповідний зазор інструменту: відрегулюйте зазор до 10%-15% товщини матеріалу; Нерівномірний натяг: перевірте тиск натяжного ролика та відкалібруйте систему керування замкнутим контуром; Дефекти поверхні матеріалу: перед розрізанням перевірте, чи сировина не окислена чи подряпана.
З: 6. Як вибрати лінію різання, яка відповідає потребам вашої компанії?
Відповідь: Необхідно всебічно розглянути наступні фактори: властивості матеріалу: товщина, твердість, вимоги до обробки поверхні; Вимоги до продуктивності: швидкість (м/хв), час безперервної роботи; Вимоги до точності: діапазон допусків, якість краю; Бюджет і масштабованість: ручний тип (низька вартість) проти повністю автоматичного (високі інвестиції та висока віддача); Спеціальні функції: чи потрібні композитні технологічні модулі, такі як ламінування та штампування. Пропозиція: віддавайте перевагу моделям модульного дизайну, щоб полегшити майбутні оновлення.